


酸性焊条和碱性焊条快速区分
我们常见的焊条是J422和J507,也知道422是酸性焊条,507是碱性焊条,根据焊接完成后熔渣的碱度分类,焊条可以分为酸性焊条和碱性焊条两大类。酸性焊条和碱性焊条如何更快速的区分?
我们从焊条牌号中,可以知道焊条是用直流焊机还是用交流焊机,从焊条牌号中同样可以看出焊条是酸性还有碱性。
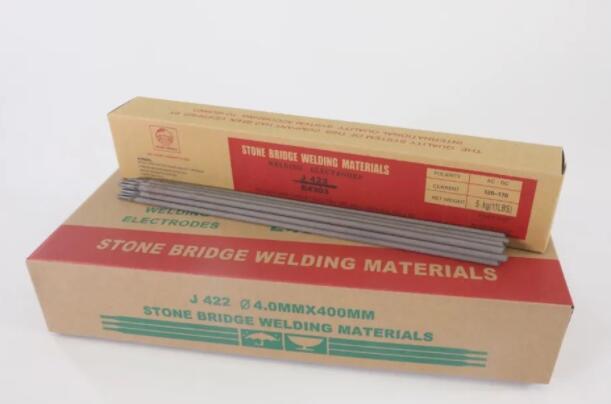
焊条J422系列有J421、J422、J423、J424、J425、J426、J427;
焊条J507系列有J501、J502、J503、J504、J505、J506、J507。碳钢系列焊条就是这几种。
看焊条牌号末位,牌号末位数字表示具体的含义:
|
焊条牌号末位数字 |
药皮类型 |
电流类型 |
|
0 |
不规定药皮类型 |
不规定适用电流类型 |
|
1 |
氧化钛型药皮 |
AC、DC |
|
2 |
钛钙型药皮 |
AC、DC |
|
3 |
钛铁矿型药皮 |
AC、DC |
|
4 |
氧化铁型药皮 |
AC、DC |
|
5 |
高纤维素型药皮 |
AC、DC |
|
6 |
低氢钾型药皮 |
AC、DC |
|
7 |
低氢钠型药皮 |
ADC |
|
8 |
石墨型药皮 |
AC、DC |
|
9 |
盐基型药皮 |
DC |
从中我们可以看出,牌号第三位数字也表示了药皮类型,药皮中含有多量酸性氧化物(TiO2、SiO2 等)的焊条称为酸性焊条。
其中氧化钛型药皮、钛钙型药皮、钛铁矿型药皮、氧化铁型药皮、高纤维素型药皮的焊条都是酸性焊条,也就是牌号第三位数字是1、2、3、4、5的都是酸性焊条,直流焊接和交流焊机也都可以用。
酸性焊条能交直流两用,焊接工艺性能较好,电弧和、飞溅小、熔渣流动性好、易于脱渣、焊缝外表美观,因药皮中含有较多硅酸盐,氧化铁和氧化钛等,氧化性较强,但焊缝的力学性能,特别是冲击韧度较差,适用于一般低碳钢和强度较低的低合金结构钢的焊接,是应用最广的焊条。
药皮中含有多量碱性氧化物(CaO、Na2O等)的称为碱性焊条。
焊条主要靠碳酸盐(如大理石中的CACO3等)分解出CO2作为保护气体,而且萤石中的CAF2在高温时与H结合成氟化氢HF,从而降低了焊缝中的含氢量,故碱性焊条又称为低氢焊条。
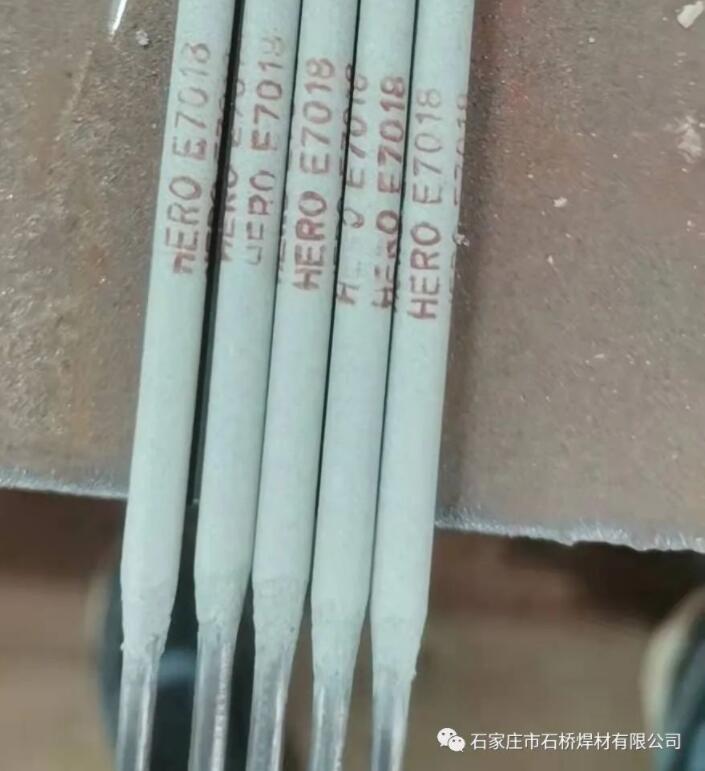
所以低氢钾型、低氢钠型药皮的焊条即为碱性焊条,也是焊条牌号第三位是5、6的是碱性焊条,由于J506药皮加入了稳弧剂,使焊条容易引弧并在焊接过程中保持电弧稳定燃烧,故506焊条可以用交流直流两用,J507焊条要采用直流反接才好施焊。
酸性焊条和碱性焊条特性的比较:
1、酸性焊条药皮组分氧化性强;而碱性焊条药皮组分氧化性弱。
2、酸性焊条对水、锈产生气孔的敏感性不大,焊条在使用前经75~150℃烘焙1h;而碱性焊条对水、锈产生气孔的敏感性较大,焊条在使用 前经350~400℃烘焙1~2h。
3、酸性焊条电弧稳定,可用交流或直流施焊;而碱性焊条由于药皮中含有氟化物,恶化电弧稳定性,必须用直流施焊,只有当药皮中加稳弧剂后才可交,直流两用。
4、酸性焊条焊接电流大;而碱性焊条焊接电流较小,较同规格的酸性焊条约小10%左右。
5、酸性焊条宜长弧操作;而碱性焊条宜短弧操作,否则易引起气孔。
6、酸性焊条合金元素过渡效果差;而碱性焊条合金元素过渡效果好。
7、酸性焊条焊缝成形较好,熔深较浅;而碱性焊条焊缝成形尚好,容易堆高,熔深稍深。
8、酸性焊条熔渣结构呈玻璃状;而碱性焊条熔渣结构呈结晶状。
9、酸性焊条脱渣较方便;而碱性焊条坡口内第1层脱渣较困难,以后各层脱渣较容易。
10、酸性焊条焊缝常、低温冲击性能一般;而碱性焊条焊缝常、低温冲击性能较高。
11、酸性焊条抗裂性能较差;而碱性焊条抗裂性能好。
12、酸性焊条焊缝中的含氢量高,易产生“白点”,影响塑性;而碱性焊条焊缝中的含氢量低。
13、酸性焊条焊接时烟尘较少;而碱性焊条焊接时烟尘较多。
酸性焊条和碱性焊条区别对照表
|
类别 |
酸性焊条 |
碱性焊条 |
|
典型牌号 |
Exx03 |
Exx15 |
|
类型 |
钛钙型 |
低氢型 |
|
电源 |
交直流两用 |
直流反接 |
|
电弧 |
稳定性好 |
稳定性差 |
|
熔渣 |
流动性好 |
流动性好 |
|
脱渣 |
容易 |
较差 |
|
飞溅 |
少 |
较大 |
|
外观成型 |
好 |
粗糙 |
|
焊道 |
熔深适中 |
焊道较高 |
|
有毒气体 |
少 |
多 |
|
杂质敏感度 |
低 |
高 |
|
坡口清理要求 |
低 |
高 |
|
气孔 |
少 |
易产生 |
|
含氢量 |
较多 |
少 |
|
氧化夹杂物 |
多 |
少 |
|
除硫能力 |
差 |
强 |
|
金属力学性能 |
较差 |
好 |
|
抗裂性能 |
较差 |
好 |
|
焊接时熔渣状态 |
一层高出铁水约2-3mm的呈黑白两色不断混合翻腾的粘液 |
一层约1mm厚的呈黑红色人不太翻腾的粘液,并很快凝固 |
|
焊接时铁水状态 |
不断波动 |
较平静 |
|
最佳状态 |
使熔渣盖住熔池约2/3左右 |
使熔渣盖住熔池约2/5左右 |
|
焊接状态说明 |
波动说明铁水中气体能充分排出 |
不平静说明焊条不干或表面脏物太多或电弧太长所致 |
|
过渡形式 |
大滴状过渡或短路过渡 |
细颗粒过渡
|


